O papel do rotor em uma bomba helicoidal
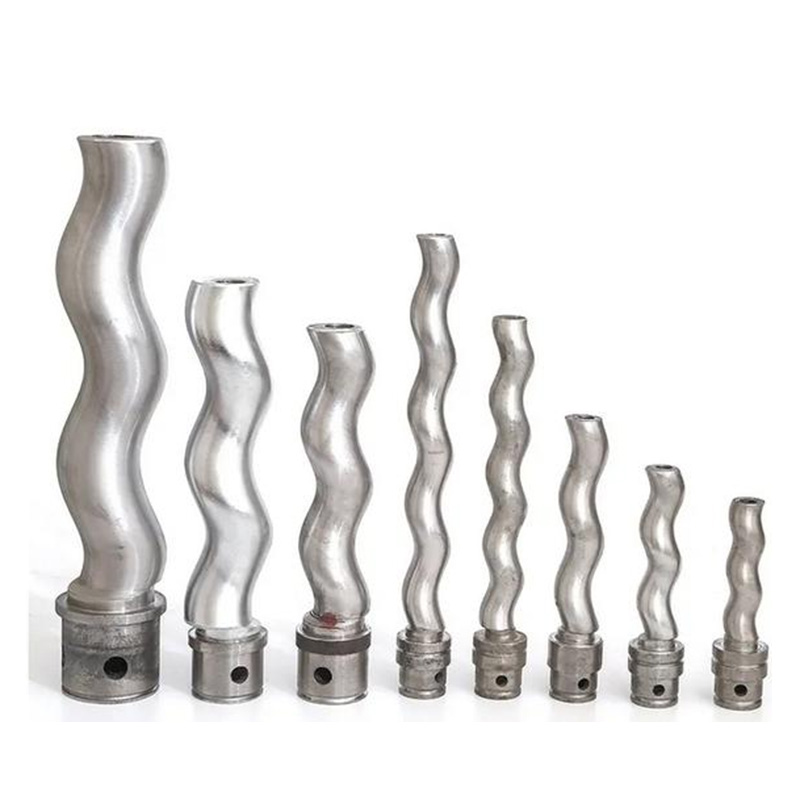
O rotor é o componente central de trabalho de uma bomba helicoidal, diretamente responsável por criar a ação mecânica que move o fluido através da bomba. Em uma bomba de cavidade progressiva – o tipo de bomba de parafuso mais amplamente utilizado em aplicações industriais e de processo – o rotor é um eixo metálico helicoidal usinado com precisão que gira excentricamente dentro de um estator elastomérico resiliente. À medida que o rotor gira, ele cria uma série contínua de cavidades seladas entre sua superfície externa e o furo interno do estator. Estas cavidades se formam na entrada, avançam axialmente em direção à saída e colapsam à medida que alcançam a extremidade de descarga, deslocando o fluido progressiva e uniformemente a cada revolução. Esta ação dá nome à bomba de cavidade progressiva e confere ao rotor sua importância fundamental: sem um rotor corretamente projetado e mantido adequadamente, a bomba não consegue gerar a geometria da cavidade necessária para mover o fluido.
Em configurações de bombas de dois e três parafusos - usadas principalmente em sistemas hidráulicos, transferência de combustível e circuitos de óleo lubrificante - os rotores são eixos com perfil de parafuso entrelaçados que prendem o fluido entre suas roscas e a carcaça da bomba à medida que giram. Nestes projetos, a precisão do perfil dos dentes do rotor e a folga entre os rotores engrenados determinam tanto a eficiência volumétrica da bomba quanto sua pressão operacional máxima. Em todos os tipos de bombas de parafuso, o rotor é o componente que define o desempenho do bombeamento, e sua geometria, material, acabamento superficial e condição estão diretamente ligados à qualidade de saída e à confiabilidade operacional.
Geometria do rotor e seu efeito no desempenho da bomba
A geometria de um rotor de bomba helicoidal não é arbitrária – é o produto de cálculos de engenharia precisos que devem equilibrar vários requisitos de desempenho concorrentes. Para rotores de bombas de cavidade progressiva, os principais parâmetros geométricos são o passo do rotor, a excentricidade, o ângulo da hélice e o diâmetro do rotor. Juntos, esses parâmetros definem o tamanho e a forma das cavidades que se formam entre o rotor e o estator e, portanto, determinam o deslocamento da bomba por rotação, a vazão máxima e a capacidade de geração de pressão.
O passo do rotor - a distância axial para uma revolução helicoidal completa - está diretamente relacionado ao passo do estator, que é sempre o dobro do passo do rotor em uma configuração de rotor de lóbulo único/estator de lóbulo duplo. Um passo mais longo produz cavidades maiores e maior vazão por rotação, mas também aumenta o comprimento axial da bomba para um determinado número de estágios. A excentricidade, que é o deslocamento entre o centro geométrico do rotor e seu eixo de rotação, determina o formato da seção transversal da cavidade e tem grande influência na pressão de contato entre o rotor e o estator. Uma excentricidade mais alta cria cavidades maiores, mas também aumenta o estresse mecânico no rotor e no estator durante a operação, especialmente durante o funcionamento a seco ou ao bombear lamas abrasivas.
Projetos de rotor de múltiplos estágios — onde o perfil helicoidal se repete em dois ou mais comprimentos de passo dentro de um único rotor — são usados quando são necessárias pressões de descarga mais altas. Cada estágio adicional adiciona mais uma cavidade selada em série, aumentando o diferencial de pressão que a bomba pode sustentar enquanto mantém a mesma vazão. Rotores de dois estágios são comuns em aplicações que exigem pressões de até 24 bar, e projetos de quatro ou seis estágios estão disponíveis para tarefas de alta pressão na produção de petróleo e aplicações de desidratação.
Materiais usados para rotores de bomba de parafuso
O material selecionado para um rotor de bomba helicoidal deve suportar as tensões mecânicas de rotação e movimento excêntrico, resistir ao desgaste e à corrosão do fluido bombeado e manter a precisão dimensional durante longos intervalos de serviço. A seleção do material é, portanto, uma das decisões mais críticas na especificação do rotor e deve ser adaptada às condições específicas da aplicação.
Aço Carbono e Aço Liga
Rotores padrão de aço carbono, geralmente fabricados em classes como C45 ou equivalente, são a escolha básica para aplicações não corrosivas onde o fluido bombeado fornece lubrificação adequada. Eles oferecem boa usinabilidade e economia, mas têm resistência à corrosão limitada. Rotores de liga de aço, incorporando adições de cromo, molibdênio ou níquel, proporcionam melhor resistência mecânica, dureza e alguma resistência à corrosão, tornando-os adequados para tarefas industriais mais exigentes, incluindo estágios de alta pressão e aplicações de lama abrasiva.
Rotores Cromados Duros
A cromagem dura aplicada sobre um substrato de aço é um dos tratamentos de superfície mais utilizados para rotores de bombas de cavidade progressiva. A camada de cromo – normalmente com 0,05 a 0,1 mm de espessura – fornece uma superfície muito dura (900–1000 HV) que resiste ao desgaste abrasivo de sólidos suspensos no fluido bombeado, reduz o coeficiente de atrito na interface rotor-estator e oferece resistência moderada à corrosão em meios levemente agressivos. Os rotores revestidos com cromo duro são a escolha padrão no tratamento de águas residuais, polpas de processamento de alimentos e aplicações industriais em geral onde é necessária resistência moderada à abrasão sem custo excessivo de material.
Rotores de aço inoxidável
Rotores de aço inoxidável — mais comumente fabricados em 316L ou duplex — são especificados para aplicações onde a resistência à corrosão é um requisito principal. Isso inclui bombas de processos químicos que manipulam ácidos, álcalis ou soluções contendo cloreto, processamento de alimentos e bebidas onde os padrões de higiene proíbem o uso de cromagem e fabricação de produtos farmacêuticos onde a rastreabilidade do material e a conformidade com os padrões FDA ou EHEDG são obrigatórias. As classes de aço inoxidável duplex oferecem maior resistência e melhor resistência à corrosão por pite do que as classes austeníticas padrão, tornando-as preferíveis em ambientes marítimos ou químicos agressivos.
Rotores revestidos de carboneto de tungstênio e spray térmico
Para aplicações altamente abrasivas — como bombeamento de lamas cerâmicas, lamas de perfuração, rejeitos de minas ou água produzida carregada de areia em operações de petróleo e gás — os revestimentos de carboneto de tungstênio aplicados por pulverização térmica de oxicombustível de alta velocidade (HVOF) proporcionam excepcional resistência ao desgaste, muito além daquela obtida com cromo duro. Os rotores revestidos de carboneto de tungstênio podem estender os intervalos de manutenção por um fator de cinco ou mais em comparação com os rotores cromados padrão em trabalhos abrasivos severos, reduzindo significativamente os custos de manutenção e o tempo de inatividade, apesar do preço inicial mais elevado.
Mecanismos comuns de desgaste do rotor e modos de falha
Compreender como e por que os rotores da bomba de parafuso se desgastam ou falham é essencial para projetar programas de manutenção eficazes e especificar os componentes de substituição corretos. Os modos de falha dominantes variam de acordo com o tipo de aplicação, mas vários são encontrados consistentemente em todos os setores.
| Modo de falha | Causa Primária | Sintoma Observável | Ação recomendada |
| Desgaste abrasivo | Partículas duras no fluido bombeado | Fluxo reduzido, maior deslizamento | Atualize para rotor revestido com HVOF |
| corrosão | Meios químicos agressivos | Corrosão superficial, perda de revestimento | Mude para aço inoxidável ou duplex |
| Rachaduras de fadiga | Tensão de flexão cíclica, sobrecarga | Rachaduras visíveis, fratura do eixo | Verifique a pressão operacional e o alinhamento |
| Danos por funcionamento a seco | Funcionando sem lubrificação fluida | Pontuação, destruição do estator | Instale o sensor de proteção contra funcionamento a seco |
| Delaminação de cromo | Má adesão do revestimento, impacto | Textura de superfície rugosa e descamada | Substitua o rotor, revise as especificações do revestimento |
O desgaste abrasivo é de longe o modo de falha do rotor mais comum em aplicações que envolvem lamas, lamas ou fluidos carregados de partículas. À medida que a superfície do rotor se desgasta, o ajuste de interferência entre o rotor e o estator diminui, permitindo que quantidades crescentes de fluido deslizem para trás, do lado de descarga de alta pressão para a entrada de baixa pressão. Esse deslizamento se manifesta como uma redução gradual na vazão e na eficiência da bomba, que progride até que a bomba não consiga mais atender aos requisitos do processo e a substituição se torne inevitável.
Ajuste do rotor e do estator: entendendo a interferência e suas implicações
O desempenho de uma bomba de cavidade progressiva depende criticamente do ajuste de interferência entre o rotor e o estator elastomérico – a ligeira interferência dimensional que garante o contato de vedação necessário para a formação da cavidade e geração de pressão. Esta interferência é projetada no par rotor-estator na fase de projeto e é expressa como a diferença entre as dimensões do furo interno do estator e as dimensões do perfil externo do rotor.
Pouca interferência resulta em vedação inadequada, alto deslizamento interno e baixa eficiência – especialmente em temperaturas elevadas, onde o elastômero do estator amolece e se expande. Muita interferência cria pressão de contato e atrito excessivos na interface rotor-estator, levando ao desgaste acelerado do estator, aumento dos requisitos de torque do acionamento, superaquecimento e falha prematura de ambos os componentes. O nível de interferência correto depende do composto de elastômero do estator, das propriedades lubrificantes do fluido bombeado, da temperatura operacional e do diferencial de pressão necessário.
Ao substituir um rotor desgastado, é essencial avaliar simultaneamente o estado do estator. Um novo rotor instalado contra um estator desgastado terá interferência insuficiente nas zonas desgastadas e proporcionará um desempenho ruim, apesar do custo do novo componente. Na maioria dos cenários de manutenção, substituir o rotor e o estator como um par correspondente é a abordagem mais econômica para restaurar o desempenho total da bomba.
Selecionando o rotor certo para sua aplicação
Especificando o correto rotor da bomba de parafuso requer uma avaliação sistemática das demandas da aplicação em vários parâmetros-chave. Usar um rotor genérico ou incompatível pode resultar em falha prematura, baixo desempenho da bomba ou custos de manutenção evitáveis.
- Abrasividade fluida: Avalie a concentração, a dureza e o tamanho das partículas de sólidos no meio bombeado. Para fluidos com alto teor de areia ou cascalho, especifique rotores revestidos de carboneto de tungstênio HVOF. Para aplicações moderadamente abrasivas, o cromo duro oferece uma solução econômica.
- Compatibilidade química: Identifique a composição química do fluido bombeado, incluindo pH, agentes oxidantes, teor de cloreto e constituintes do solvente. Selecione o material do rotor e o tratamento de superfície que sejam compatíveis com a química específica do fluido através de dados de resistência publicados ou experiência de campo.
- Pressão operacional e número de estágios: Confirme a pressão de descarga necessária e selecione o número apropriado de estágios do rotor para alcançá-la dentro dos limites mecânicos da bomba. O sobreestágio aumenta desnecessariamente os momentos de flexão do rotor e os requisitos de torque do acionamento.
- Faixa de temperatura: As altas temperaturas do fluido reduzem a rigidez do elastômero no estator, o que aumenta efetivamente a interferência rotor-estator e o torque de acionamento. Para aplicações de alta temperatura, a geometria do rotor pode precisar ser especificada com interferência reduzida para compensar.
- Requisitos higiênicos: Para aplicações em alimentos, bebidas e farmacêuticas, especifique rotores de aço inoxidável eletropolido com rugosidade superficial Ra ≤ 0,8 µm e confirme a conformidade com os padrões de projeto higiênico aplicáveis, como EHEDG ou padrões sanitários 3-A.
- Fornecimento OEM vs. mercado de reposição: Os rotores do fabricante de equipamento original (OEM) são fabricados com tolerâncias dimensionais precisas do projeto original da bomba e são a escolha mais segura para manter as garantias de desempenho. Rotores de reposição de alta qualidade podem proporcionar economia de custos em peças de reposição, mas devem ser verificados para atender às mesmas especificações dimensionais e de material do componente OEM antes da instalação.
Práticas de manutenção para prolongar a vida útil do rotor
A manutenção proativa é a estratégia mais confiável e econômica para maximizar a vida útil do rotor da bomba helicoidal e minimizar o tempo de inatividade não planejado. Várias práticas específicas têm impacto comprovado na longevidade do rotor em todos os tipos de aplicação.
- Instale a proteção contra funcionamento a seco: O funcionamento a seco – mesmo que por alguns segundos – pode causar danos graves e irreversíveis à superfície do rotor e ao elastômero do estator devido à ausência de lubrificação fluida na interface de contato. Sensores de fluxo, pressostatos ou interruptores de nível devem ser integrados ao sistema de controle da bomba para desligar a bomba automaticamente antes que a entrada fique seca.
- Monitore as tendências de taxa de fluxo e eficiência: O rastreamento da vazão da bomba em relação à velocidade ao longo do tempo fornece um aviso antecipado sobre o aumento do deslizamento do rotor-estator devido ao desgaste. Um declínio gradual na eficiência volumétrica indica que o rotor e o estator estão chegando ao fim da vida útil e permite a substituição planejada antes que ocorra uma falha catastrófica.
- Inspecione a superfície do rotor em cada intervalo de manutenção: Durante a manutenção programada, o rotor deve ser removido e toda a sua superfície inspecionada quanto a desgaste, corrosão, delaminação do revestimento, rachaduras e alterações dimensionais usando ferramentas de medição calibradas. Qualquer rotor que apresente desgaste localizado que exceda a tolerância do fabricante deve ser substituído em vez de retornar ao serviço.
- Controle a velocidade operacional dentro dos limites recomendados: Exceder a velocidade máxima do rotor recomendada pelo fabricante aumenta o aquecimento por fricção na interface rotor-estator, acelera a degradação do elastômero no estator e aumenta o risco de falha por fadiga do rotor. Os inversores de frequência devem ser configurados com limitadores de velocidade apropriados e taxas de rampa de partida suave para proteger o rotor durante a partida.
- Lave a bomba antes de desligá-la ao manusear fluidos de ajuste ou cristalização: Ao bombear fluidos que podem endurecer, endurecer ou cristalizar em repouso - como pastas de cimento, soluções de cal ou certos produtos alimentícios - lavar a bomba com água limpa antes do desligamento evita que o rotor fique preso no estator pelo produto solidificado, o que causaria danos ao eixo ou rompimento do estator na próxima partida.
O rotor da bomba helicoidal é muito mais do que um simples eixo giratório – é um componente projetado com precisão cuja geometria, material, condição da superfície e ajuste ao estator determinam coletivamente se a bomba oferece o desempenho que sua aplicação exige. Investir na especificação correta do rotor desde o início, combinado com monitoramento de condição disciplinado e manutenção proativa, é o caminho mais confiável para baixo custo total de propriedade e confiabilidade consistente do sistema de bombeamento durante toda a vida útil do equipamento.





 +86-18052670932
 +86-0523-84326888

 35, Xinqiao Middle Road, cidade de Xinqiao, cidade de Jingjiang, província de Jiangsu, China
